石英砂通常由含石英原料经过破碎或解离、洗选、分级及成品处理制成。原料已经是砂状时,可能不需要破碎。所谓“标准加工流程”应理解为常见工序组合,不能当作所有矿源都必须照搬的统一路线。
采购时看到“水洗、精选、多道提纯”等描述,先问每道工序解决什么问题,再看成品检测结果。设备数量多,不代表目标规格的合格产出多。本文按原料进入工厂到成品交付的顺序,说明各环节的任务与选用边界。
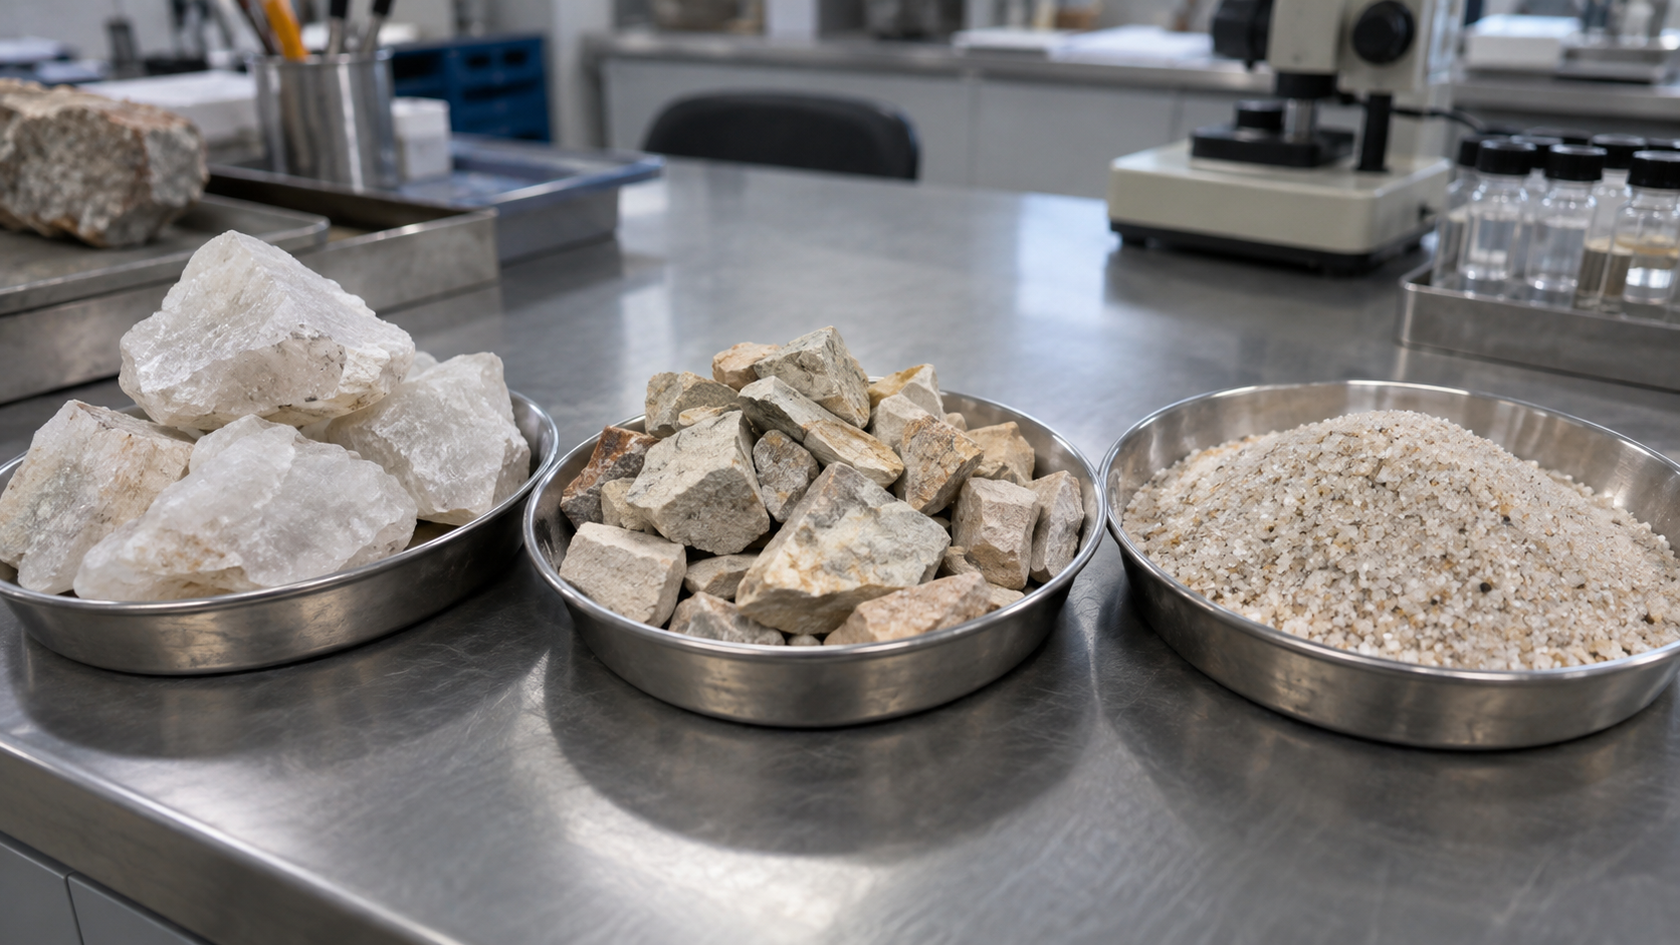
1. 先判断原料状态,再确定加工起点
石英砂加工,是把含石英原料转变为符合特定粒度、洁净程度及成分要求的颗粒产品的过程。原料状态不同,加工起点也不同:松散砂料可从筛分、洗选开始;胶结砂岩需要先解离;块状石英原料则通常需要逐级破碎。
英国地质调查局《Silica sand》资料介绍了松散砂层与砂岩加工路径,并强调不同用途需要不同物理、化学性能。这支持“先识别原料,再匹配工艺”的判断,不能据此认定所有石英原料都适合生产同一种砂。来源:BGS矿产资料
建议立项或采购前保留代表性原料样,确认颗粒形态、泥质夹杂及目标用途。对外观相近的原料,也不要直接套用另一矿源的生产结果。
2. 破碎和筛分解决粒径问题,不等于完成提纯
破碎把较大物料变小,筛分则按筛孔将物料分成不同粒级。需要破碎的生产路线,应把目标成品粒级与返料安排一起考虑;已经符合粒度的砂粒继续破碎,可能增加不需要的细料。
McLanahan的骨料工艺资料将破碎、筛分、洗选和脱水列为不同任务。对采购者来说,这意味着“筛过了”只能说明经历了粒级分离,不能自动证明含铁量、含泥量或其他杂质已经符合用途要求。来源:McLanahan骨料加工说明
建议要求供应方提供成品粒度分布,而非只写一个目数名称。发现超粒径或细料偏多时,应结合筛网状况、进料变化及返料记录排查,不能只凭手感决定是否合格。
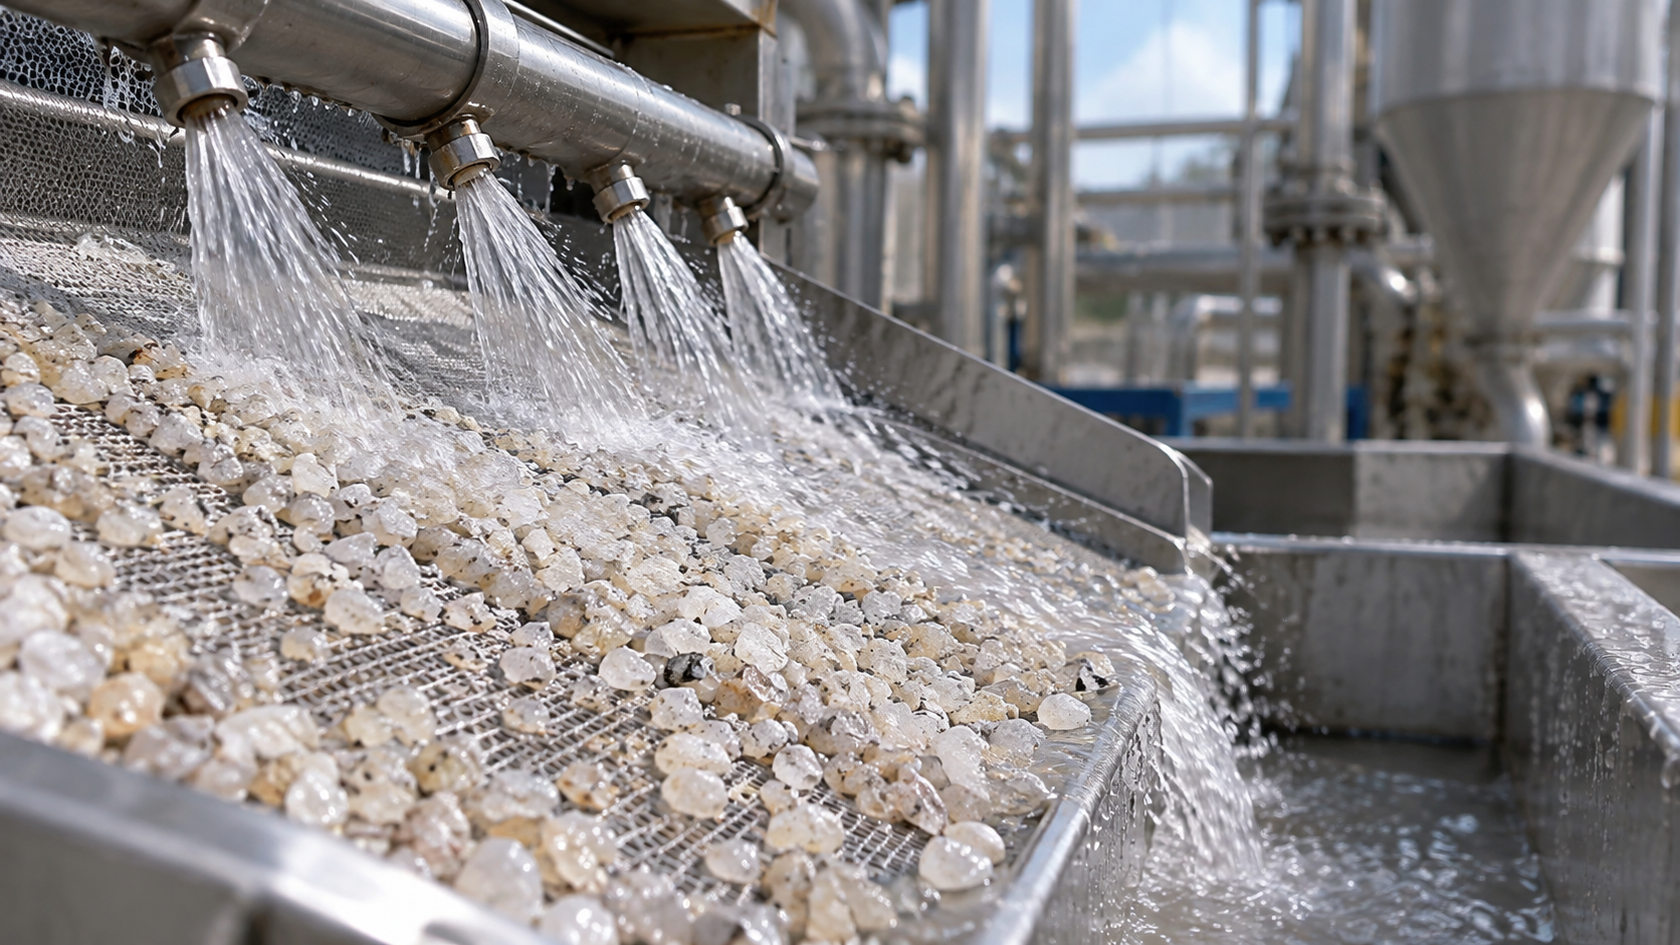
3. 洗选和分级各有任务,工序要围绕杂质安排
洗选的主要任务是使泥土、细泥和部分表面附着物与砂粒分离;擦洗利用颗粒间或机械作用帮助解离附着物;分级则进一步分开不同粒级的物料。处理效果受原料性质和实际运行条件影响。
McLanahan洗砂工艺资料列出擦洗、脱泥、洗涤、分级、脱水及废水处理等环节,说明湿法加工是一组相互衔接的操作,并非简单把砂冲湿。来源:McLanahan洗砂工艺说明
洗后颜色变浅,不等于化学成分已经达标。是否增加磁选、重选或其他处理,应由原料试验和成品目标决定。本节只解释工序位置,不提供提纯配方,也不把水洗描述成能够去除所有杂质的万能方法。
4. 脱水、干燥和成品分流,决定交付状态
脱水是从湿砂中移除一部分水,干燥则进一步降低水分,两者不能混称。允许湿态交付的产品,未必需要进入烘干段;用于干混配料的砂,则需要按下游要求确认交付含水状态。
McLanahan资料说明,脱水用于减少产品中的多余水分,便于后续处理或搬运。采购合同仍应明确水分验收口径,不宜把“经过脱水设备”理解为“已达到干砂要求”。来源:McLanahan脱水环节说明
建议分开存放不同粒级、湿砂与干砂,避免成品转运时串料。干燥后如有筛分、入仓和装袋环节,也应纳入成品控制,而不是只检测烘干设备出口的一次样品。
5. 用合格成品验证流程,不用流程名称代替验收
一条流程是否适用,最终要看目标粒级、杂质和交付状态是否稳定满足约定。建议采购时索取原料来源说明、工序简述、对应批次检测资料及留样信息;试用时记录该批砂在实际配料或设备中的表现。
如果供应方只展示漂亮的生产线照片,却无法解释成品规格及批次差异,采购判断仍缺少关键依据。本文图片为AI生成的主题配图,也不能作为任何企业设备或生产能力的证明。
生产还要考虑粉尘及清理方式。英国HSE指出,干扫含硅粉尘可能产生较高暴露,应采用适合工况的控制措施。现场需按当地职业卫生要求进行评估,不能只以“肉眼看不到灰”认定安全。来源:HSE清扫与粉尘控制指南
相关FAQ
只有筛分设备,也可能产出合格产品吗?
可能,前提是原料本身已满足其余要求,筛分后的成品也符合目标用途。是否合格由约定的检测和使用条件决定,不能按设备数量判断。
参观工厂时最值得追问哪一项?
建议追问“不合格粒级和异常批次去哪里”。返料、分流和隔离安排能帮助理解质量控制是否覆盖实际生产,而不只是展示正常工况。
换了矿源,还能直接沿用原来的加工参数吗?
不建议直接沿用。应重新比较原料性质与试产结果,再确认原有工序和控制条件是否适用,避免把设备没有变化误当成产品不会变化。
选购石英砂时,把每道工序与目标质量联系起来,比记住一条固定流程更有用。先明确用途,再确认原料、试验和批次成品,才能判断加工路线是否真正解决了使用问题。